


č. 196, Lifa Avenue, Haian City, Nantong, provincie Jiangsu, Čína

Kategorie zpráv
Kategorie produktu
Co je ohýbání lisem?
Ohýbání lisem je proces tváření kovů, který využívá mechanické zařízení zvané ohraňovací lis nebo lisovací stroj k vyvíjení tlaku na plech, což způsobuje plastickou deformaci mezi horními a spodními matricemi za účelem ohýbání, tvarování nebo řezání materiálu. Tato výrobní technika je široce používána v průmyslu zpracování plechu k vytváření přesných úhlů, tvarů a součástí pro aplikace od skříní elektroniky po automobilové díly a konstrukční materiály.
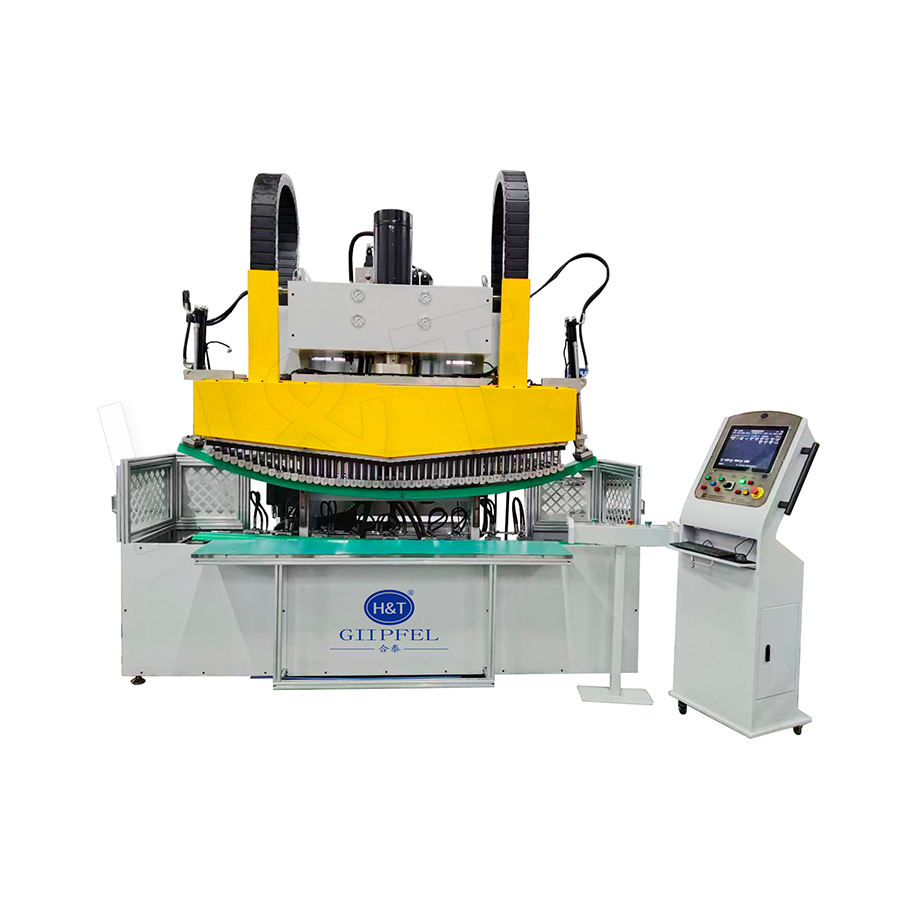
Hlavní součásti lisových ohýbacích strojů
Rám a pracovní stůl
Rám a pracovní stůl tvoří konstrukční základ lisového ohýbacího stroje, podpírá celou konstrukci stroje a poskytuje stabilní platformu pro operace. Spodní zápustka je namontována na pracovním stole, který musí udržovat přesné vyrovnání a odolávat významným silám vznikajícím při ohýbání. Vysoce kvalitní rámy jsou konstruovány z vysoce odolné oceli, aby se minimalizovala deformace při zatížení a zajistila se konzistentní přesnost ohybu.
Horní matrice (tlaková hlava)
Horní matrice, nazývaná také tlaková hlava nebo razník, je zvedatelná součást namontovaná na hlavním sloupu, která tlačí dolů na plech. Tato součást je obvykle zaměnitelná, což umožňuje vytvoření různých profilů ohybů pomocí různých tvarů matric. Vertikální pohyb horní matrice je přesně řízen, aby bylo dosaženo přesných hloubek a úhlů ohybu. Moderní ohraňovací lisy mohou být vybaveny systémem rychlé výměny nástrojů, aby se zkrátily doby nastavení mezi různými operacemi ohýbání.
Pohonné systémy
Lisovací ohýbací stroje využívají různé systémy pohonu pro vytváření ohýbací síly. Hydraulickéké systémy využívají stlačenou kapalinu k generování vysoké síly s hladkým ovládáním, díky čemuž jsou vhodné pro těžké materiály a dlouhé ohyby. Mechanické systémy využívají ozubená kola a setrvačníky pro rychlý a energeticky účinný provoz ideální pro prostředí s vysokou produkcí. Servoelektrické pohony poskytují přesné ovládání s energetickou účinností a sníženými nároky na údržbu, což představuje nejnovější pokrok v technologii ohraňovacích lisů.
Řídicí a bezpečnostní systémy
Typy řídicích systémů
Řídicí systém řídí operace lisového ohýbání buď prostřednictvím CNC (Computer Numerical Control) nebo ručních ovládacích panelů. CNC systémy umožňují operátorům programovat sekvence ohýbání, úhly, polohy a zdvihy pro automatizovanou výrobu. Tyto systémy ukládají programy pro vyvolání, počítají přídavky na ohyb a kompenzují odpružení materiálu. Manuální ovládání vyhovuje jednodušším aplikacím vyžadujícím individuální nastavení a obsluhu ohybu.
Bezpečnostní zařízení
Lisovací ohýbačky obsahují komplexní bezpečnostní zařízení na ochranu obsluhy. Bezpečnostní dveře a světelné závory brání provozu stroje, když se personál nachází v nebezpečných zónách. Nouzové vypínače umožňují okamžité vypnutí v nebezpečných situacích. Dvouruční ovládání zajišťuje, že ruce operátora nejsou během provozu v oblasti ohýbání. Moderní systémy mohou zahrnovat laserové bezpečnostní skenery a automatické bariérové systémy, které zastaví provoz, pokud je detekováno narušení.
Následující tabulka shrnuje vlastnosti pohonného systému:
| Typ pohonu | Kapacita síly | Nejlepší aplikace |
|---|---|---|
| Hydraulic | Velmi vysoká (1000 tun) | Těžký rozchod, dlouhé zatáčky |
| Mechanické | Vysoká, rychlá jízda na kole | Velkoobjemová výroba |
| Servoelektrický | Střední až vysoká | Přesnost, energetická účinnost |
Pracovní princip ohýbání lisu
Fáze polohování
The lisové ohýbání proces začíná umístěním zpracovávaného plechu na spodní matrici pracovního stolu. Operátor zarovná materiál se středovou osou horní matrice pomocí zadních měřidel nebo CNC řízených polohovacích systémů, aby bylo zajištěno přesné umístění. Správné umístění je rozhodující pro dosažení přesných míst ohybu a udržení konzistence napříč více součástmi.
Aplikace tlaku a tvarování
Jakmile je umístěn, pohonný systém pohybuje horní matricí směrem dolů, čímž vytváří vysoký tlak, který způsobuje, že plech plasticky protéká mezi matricemi. V blízkosti napěťového bodu se plech ohýbá a vytváří předem určený úhel nebo tvar. Velikost průniku určuje úhel ohybu, přičemž hlubší průnik vytváří ostřejší ohyby. Plastická deformace trvale přetváří materiál bez řezání nebo odstraňování materiálu.
Návrat a odstranění
Po dokončení ohybu se horní forma zvedne a uvolní tlak na tvarovaný plech. Operátor poté vytvarovaný díl odstraní a proces se opakuje pro následující ohyby nebo díly. V automatizovaných systémech mohou roboti zvládnout nakládání a vykládání materiálu, což umožňuje nepřetržitou výrobu s minimálními zásahy operátora.
Aplikace a schopnosti
Výroba plechů
Ohýbání lisem je nezbytné při obecné výrobě plechů pro vytváření krytů, držáků, panelů a součástí podvozku. Proces zpracovává materiály od tenkého hliníku po tlusté ocelové plechy, v závislosti na kapacitě stroje. Vícenásobné ohyby mohou být vytvořeny v sekvenci za účelem vytvoření složitých trojrozměrných tvarů z plochého plechu.
Průmyslové aplikace
Ohýbání lisem slouží pro různá průmyslová odvětví včetně automobilového průmyslu (panely karoserie, konstrukční díly), letectví (potahy letadel, rámy), elektroniky (skříně, regály), stavebnictví (architektonické kovovýroby, komponenty HVAC) a spotřebičů (skříně, panely). Všestrannost lisového ohýbání z něj činí základní proces v moderní výrobě.
Ohledy na přesnost a kvalitu
Přesnost ohybu
Moderní lisové ohýbací stroje dosahují přesnosti úhlu ohybu v rozmezí 0,5 stupně nebo lepší. CNC systémy kompenzují odpružení materiálu – tendenci kovu částečně se vrátit do původního tvaru po ohnutí – přílišným ohýbáním, aby se dosáhlo požadovaného konečného úhlu. Přesné zadní měřidla umístí materiál do 0,01 palce, což zajišťuje, že místa ohybu splňují přísné tolerance.
Kvalita povrchu
Ohýbání lisem vytváří čisté ohyby bez úběru materiálu při zachování celistvosti povrchové úpravy. Správný výběr matrice zabraňuje značení nebo poškrábání citlivých materiálů. Radiusové zápustky vytvářejí hladké zakřivené ohyby, zatímco zápustky s ostrým úhlem vytvářejí ostré rohy. Tento proces zachovává ochranné povlaky a povrchovou úpravu lépe než alternativy řezání a svařování.
Věnujte pozornost našim nejnovějším zprávám.
Vybrané produkty
Kompletní řada řešení pro zpracování trubek
Přesné ohýbání trubek
 Připraveno k přizpůsobení
Vaše výrobky z ohýbaných trubek?

Připraveno k přizpůsobení Vaše výrobky z ohýbaných trubek?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
autorská práva © 2025 by Gipfel Precision Machinery Co.,Ltd Všechna práva vyhrazena. Výrobce přesných trubkových strojů | Řešení pro tvarování, řezání a tvarování trubek
