


č. 196, Lifa Avenue, Haian City, Nantong, provincie Jiangsu, Čína

Kategorie zpráv
Kategorie produktu
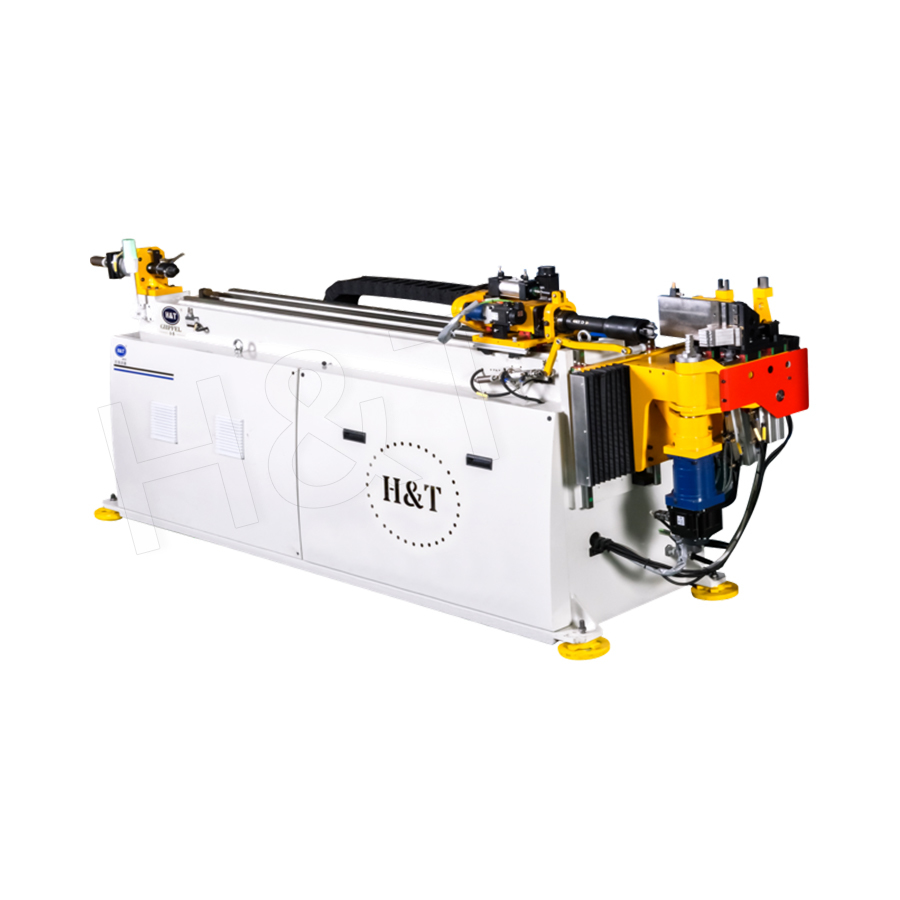
Jaký je princip činnosti CNC ohýbání?
CNC ohýbání funguje pomocí počítačem řízených servomotorů k přesné koordinaci více strojních os, včetně rotace, úhlu ohybu, vzdálenosti podávání trubky a umístění trnu, takže kovová trubka nebo trubka jsou formovány kolem matrice do přesně naprogramovaného tvaru. Typická CNC ohýbačka trubek může mít tolerance úhlu ohybu do 0,1 stupně , úroveň opakovatelnosti, které se ruční nebo poloautomatické ohýbací zařízení prostě nemůže rovnat, protože vstup lidského operátora přináší variabilitu v každém cyklu ohýbání.
Tato přesnost vychází z toho, že stroj provádí předem naprogramovanou sekvenci místo toho, aby se spoléhal na úsudek operátora pro každý ohyb, což znamená, že jakmile je program pro daný díl ověřen, každý následující kus vyrobený z tohoto programu vyjde rozměrově identický, což je kritický požadavek pro průmyslová odvětví, jako jsou automobilové výfukové systémy a letecké potrubí, kde konzistence dílu přímo ovlivňuje usazení sestavy.
Jádrové osy, které definují CNC ohýbací pohyb
CNC ohýbačka trubek koordinuje několik nezávislých os současně, z nichž každá řídí specifický aspekt ohybu. Pochopení těchto os objasňuje, jak stroj převádí digitální program do fyzického ohybu.
Primární CNC ohýbací osy
- Osa ohybu, která otáčí ohýbací matrici do naprogramovaného úhlu
- Osa posuvu, která posouvá trubku do správné polohy pro další ohyb
- Rotační osa, která otáčí celou trubku kolem vlastní středové osy pro nastavení roviny dalšího ohybu
- Osa trnu, která umísťuje vnitřní podporu, aby se zabránilo zhroucení stěny během ohybu
CNC ohýbačky vyšší třídy často obsahují pět, šest nebo více řízených os, což umožňuje výrobu složitých vícerovinových ohybů v jediném nepřetržitém cyklu, aniž by bylo nutné uvolňovat a ručně přemisťovat trubku mezi ohyby.
Role podpory trnu v kvalitě ohybu
Jedním z nejdůležitějších prvků odlišujících CNC ohýbání od jednoduchého ručního ohýbání je použití vnitřní podpěry trnu, zejména u tenkostěnných trubek nebo malých poloměrů ohybu, kde je vysoké riziko zborcení nebo zvrásnění stěny trubky na vnitřní straně ohybu.
Jak podpora trnu ovlivňuje výsledek ohybu
| Žádná podpora trnu | Vhodné pro tlustostěnné trubky s velkým poloměrem ohybu, vyšší riziko zvrásnění v úzkých ohybech |
| Kulový trn | Poskytuje vnitřní podporu prostřednictvím řady spojených kuliček, běžných pro ohyby s menším poloměrem |
| Tvarově osazený trn | Vlastní tvarovaná podpěra pro nejtěsnější poloměry a aplikace s tenkou stěnou |
CNC systém přesně synchronizuje načasování vytahování trnu s cyklem ohýbání, protože příliš brzké nebo příliš pozdní vyjmutí trnu může i na jinak dobře naprogramovaném stroji stále způsobit ztenčení stěny nebo značení povrchu.
Jak vlastně probíhá cyklus CNC ohýbání
Jakmile je program načten, stroj provede opakovatelnou sekvenci pohybů, které přemění přímou trubku na hotovou ohnutou geometrii definovanou v CAD nebo programovacím softwaru.
Typická sekvence cyklu CNC ohýbání
- Trubka je zatížena a bezpečně upnuta proti ohybové matrici
- Osa posuvu posouvá trubku do prvního naprogramovaného místa ohybu
- Osa otáčení orientuje trubku do správné roviny ohybu
- Osa ohybu otočí matrici do určeného úhlu a vytvoří ohyb kolem trnu
- Vřeteno se zasune v naprogramovaném bodě cyklu, aby nedošlo k poškození povrchu trubky
- Sekvence se automaticky opakuje pro každý další ohyb definovaný v programu
Protože každý krok v této sekvenci je řízen servo řídicím systémem spíše než ručním nastavením, zůstávají doby cyklů konzistentní od prvního dílu po poslední, což je hlavní důvod, proč je CNC ohýbání upřednostňováno pro velkoobjemové výrobní série.
Programování a simulace před výrobou
Před ohýbáním jakékoli fyzické trubky je geometrie součásti obvykle naprogramována pomocí speciálního softwaru pro ohýbání trubek, který simuluje celou sekvenci ohýbání a kontroluje potenciální kolize mezi trubkou, trnem a upínacími nástroji stroje.
Simulační software dokáže zachytit kolize nástrojů ještě předtím, než je vyroben jeden díl , který zabraňuje nákladnému poškození nástrojů a vyřazenému materiálu, ke kterému by jinak mohlo dojít, pokud by se složitý víceohybový díl naprogramoval metodou pokus-omyl přímo na stroji. Tento krok předběžné simulace se stal standardní praxí v dílnách na výrobu trubek, které pracují se složitými trojrozměrnými geometriemi ohybů.
Proč CNC ohýbání překonává manuální a poloautomatické metody
Ruční a poloautomatické ohýbačky se spoléhají na dovednosti operátora při řízení úhlu ohybu a polohování trubky, což přináší variabilitu, která se stává výraznější s rostoucí složitostí ohybu. CNC ohýbání odstraňuje tuto variabilitu řízením každé osy pomocí stejné naprogramované sekvence pro každý vyrobený díl.
Komparativní výhody CNC ohýbání
- Konzistentní přesnost úhlu ohybu v celém výrobním cyklu
- Rychlejší přepínání mezi různými partprogramy ve srovnání s ručním resetováním dorazů a úhlových měřidel
- Snížená míra zmetkovitosti v důsledku chyby operátora u složitých geometrií s více ohyby
- Schopnost ukládat a vyvolávat programy pro opakované výrobní zakázky bez přeprogramování od začátku
Výrobci vyrábějící zařízení na ohýbání trubek, jako jsou CNC systémy vytvořené společností Tube Bending Machinery, konstruují své stroje na základě tohoto víceosého servo řízení specificky tak, aby poskytovaly opakovatelnost a přesnost, které ruční ohýbání nemůže dosáhnout u složitých dílů.
Běžné aplikace pro CNC ohýbané trubky
Přesnost a opakovatelnost CNC ohýbání z něj činí preferovanou metodu napříč průmyslovými odvětvími, kde rozměrová přesnost přímo ovlivňuje funkci dílu a lícování sestavy.
| Automobilové výfukové systémy | Vyžaduje přesné ohyby ve více rovinách, aby se vešly do úzkých vůlí pod karoserií |
| HVAC a chladicí linky | Potřebuje konzistentní poloměr ohybu pro udržení správného průtoku kapaliny nebo chladiva |
| Nábytek a upínací trubky | Závisí na opakovatelných ohybech pro konzistentní estetické a strukturální výsledky |
| Letecký a kosmický průmysl a hydraulické potrubí | Vyžaduje těsné tolerance tam, kde i malá odchylka ohybu může ovlivnit výkon systému |
Faktory, které ovlivňují kvalitu ohybu na CNC stroji
I při přesném servořízení musí být několik procesních proměnných správně nakonfigurováno, aby bylo dosaženo čistého, rozměrově přesného ohybu bez vrásek, zploštění nebo povrchových značek.
- Správný výběr matrice a trnu odpovídá průměru trubky a tloušťce stěny
- Správné mazání mezi trubkou, matricí a trnem pro snížení tření během ohybu
- Přesný upínací tlak, aby se zabránilo sklouznutí trubky během ohýbacího pohybu
- Správné načasování zatažení trnu synchronizované s cyklem ohybu
Správné nastavení těchto proměnných během počátečního nastavení je často časově náročnější než samotný krok programování, protože i dobře napsaný program vytvoří vadné díly, pokud fyzické nastavení nástroje neodpovídá materiálu trubky a zpracovávané geometrii.
Výběr správného CNC ohýbacího zařízení
Výběr vhodného CNC ohýbacího stroje závisí na rozsahu průměru trubky, tloušťce stěny, požadované složitosti ohybu a očekávaného objemu výroby. Stroj s více řízenými osami obecně podporuje složitější geometrie, ale může zvýšit zbytečné náklady pro jednodušší, velkoobjemové aplikace ohýbání v jedné rovině.
Zařízení jako je CNC ohýbání stroje vyráběné společností Tube Bending Machinery jsou konstruovány s víceosým servořízením a vestavěnou synchronizací vřetene, což výrobcům poskytuje flexibilitu pro zvládnutí jednoduchých výrobních operací i komplexních ohýbání ve více rovinách na jediné platformě.
Věnujte pozornost našim nejnovějším zprávám.
Vybrané produkty
Kompletní řada řešení pro zpracování trubek
Přesné ohýbání trubek
 Připraveno k přizpůsobení
Vaše výrobky z ohýbaných trubek?

Připraveno k přizpůsobení Vaše výrobky z ohýbaných trubek?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
autorská práva © 2025 by Gipfel Precision Machinery Co.,Ltd Všechna práva vyhrazena. Výrobce přesných trubkových strojů | Řešení pro tvarování, řezání a tvarování trubek
