


č. 196, Lifa Avenue, Haian City, Nantong, provincie Jiangsu, Čína

Kategorie zpráv
Kategorie produktu
Proč je nutné CNC ohýbání?
CNC ohýbání je nezbytné, protože moderní výroba stále více vyžaduje přísné rozměrové tolerance, složité geometrie ve více rovinách a konzistentní kvalitu ve velkých objemech výroby, z nichž žádná ruční nebo poloautomatická metoda ohýbání nemůže spolehlivě poskytnout v měřítku. Vzhledem k tomu, že průmyslová odvětví, jako je automobilový průmysl, nábytkářství a HVAC, tlačí směrem ke kompaktnějším, precizně navrženým sestavám, zařízení jako CNC ohýbání stroje se staly spíše praktickým požadavkem než volitelnou modernizací, protože ruční ohýbání jednoduše nemůže držet krok s přesností a opakovatelností, kterou tyto aplikace vyžadují.
Níže uvedené oddíly vysvětlují specifické tlaky, které tuto nutnost způsobují, od požadavků na tolerance a složitost dílů až po ekonomiku výroby a požadavky na kontrolu kvality, díky kterým je dnes CNC ohýbání praktickým standardem v mnoha výrobních zařízeních.
Požadavky tolerance, které ruční ohýbání nemůže splnit
S tím, jak se montované produkty stávají kompaktnějšími a komponenty těsněji integrovány, se rozměrová přesnost požadovaná od ohýbaných trubkových a profilových dílů výrazně zvýšila.
Požadavky na těsnost při montáži
Mnoho ohýbaných součástí musí přesně lícovat s jinými vyrobenými díly, jako jsou držáky, konektory nebo protilehlé konstrukce, kde i malá úhlová odchylka může bránit správné montáži nebo vytvářet koncentrace napětí ve spoji. Manuální ohýbání, které závisí na úsudku operátora a vizuálním vyrovnání, se snaží trvale dosáhnout podstupňových tolerancí, které tyto aplikace stále více vyžadují.
Kumulativní chyba v součástech s více ohyby
Když jeden díl vyžaduje několik sekvenčních ohybů, malé nepřesnosti v každém kroku se mohou sloučit, což má za následek finální díl, který se výrazně odchyluje od zamýšlené geometrie. CNC ohýbání eliminuje toto kumulativní riziko chyb provedením každého ohybu podle pevně naprogramovaných souřadnic spíše než postupným ručním nastavováním.
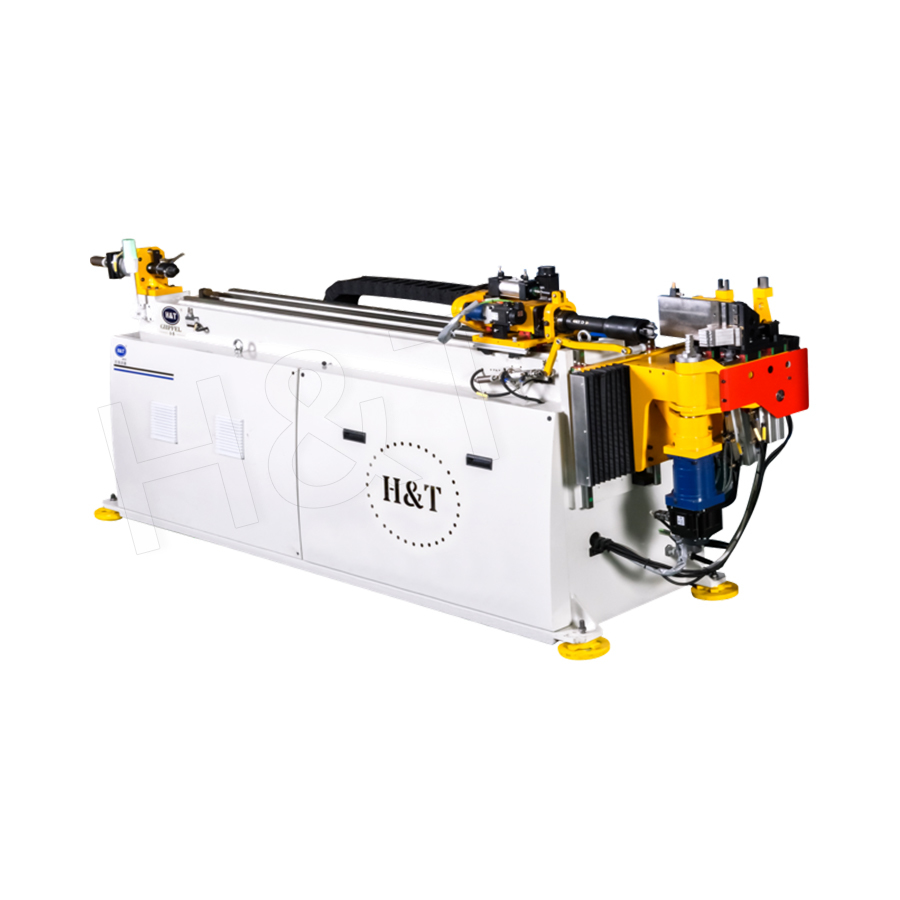
Složitá geometrie, která vyžaduje automatizovanou přesnost
Návrhy produktů stále častěji vyžadují ohýbané součásti s geometrií, kterou by bylo extrémně obtížné, ne-li prakticky nemožné, důsledně ručně reprodukovat.
- Více rovinné ohyby, které mění směr napříč různými rotačními osami podél jedné součásti
- Složené křivky vyžadující různé poloměry ohybu v rámci jednoho souvislého kusu
- Pevné poloměrové ohyby v blízkosti strukturálních limitů materiálu bez ztenčení nebo zborcení stěny
- Součásti, které se musí pohybovat kolem jiných součástí v hustě zabaleném prostoru sestavy
Tyto geometrické požadavky jsou běžné v automobilovém výfukovém vedení a při výrobě konstrukčních klecí, kde ohnutá trubka musí sledovat přesnou trojrozměrnou dráhu určenou okolní architekturou vozidla, což je úkol, který je obecně nepraktický spolehlivě dosáhnout ručními metodami.
Požadavky na objem a rychlost výroby
Kromě přesnosti, naprostý objem výroby, který mnoho průmyslových odvětví vyžaduje, činí z CNC ohýbání praktickou nutnost pro udržení konkurenceschopného výstupu.
| Výrobní faktor | Ruční ohýbání | CNC ohýbání |
| Doba cyklu na díl | Pomalejší tempo operátora | Po naprogramování rychlejší |
| Konzistence napříč velkými dávkami | Variabilní | Vysoce konzistentní |
| Nastavení času pro opakované objednávky | Vyžaduje pokaždé opětovné měření | Vyvoláno z uložených programů |
| Pracovní závislost | Vysoká, závislá na dovednostech | Po naprogramování spusťte dolů |
Pro výrobce vyrábějící stovky nebo tisíce identických ohýbaných dílů týdně se tato výhoda rychlosti a konzistence stává přímým faktorem toho, zda lze realisticky splnit výrobní plány a dodací závazky.
Potřeby kontroly kvality a sledovatelnosti
Odvětví s přísnými požadavky na kvalitu, jako je automobilová a konstrukční výroba, stále více závisí na zdokumentovaných, sledovatelných výrobních procesech, které CNC ohýbání podporuje efektivněji než ruční metody.
Digitální procesní dokumentace
Vzhledem k tomu, že programy CNC ohýbání ukládají přesný úhel ohybu, délku a sekvenční data digitálně, mohou výrobci vést podrobné záznamy o výrobě pro každou sérii dílů, což podporuje audity kvality a požadavky na sledovatelnost, které je často obtížné konzistentně dokumentovat pomocí protokolů o ručním ohýbání.
Snížené množství odpadu a přepracování
Konzistentní naprogramovaná přesnost snižuje četnost dílů mimo toleranci, které se dostávají do následných montážních fází, což snižuje míru zmetkovitosti a související náklady na materiál a práci spojené s přepracováním nebo vyřazením nesprávně ohnutých součástí.
Úvahy o materiálové a nákladové efektivitě
Snížení chyb a plýtvání materiálem je dalším praktickým důvodem, proč se CNC ohýbání v mnoha výrobních prostředích stalo spíše nezbytným než volitelným.
- Naprogramované simulační nástroje umožňují ověřit sekvence ohybů před spotřebováním fyzického materiálu
- Konzistentní přesnost snižuje zmetkovitost vznikající při nesprávně vyhodnocených ručních ohybech
- Rychlejší nastavení a přepínání mezi programy dílů snižuje prostoje stroje mezi výrobními sériemi
- Nižší závislost na velmi zkušených operátorech ručního ohýbání snižuje čas školení a variabilitu nákladů na pracovní sílu
Tato účinnost se postupem času sčítá, zejména u výrobců provozujících různé výrobní plány, které vyžadují časté přepínání mezi různými specifikacemi ohýbaných dílů v průběhu daného týdne.
Odvětví, kde se CNC ohýbání stalo praktickým standardem
V několika odvětvích se díky kombinaci požadavků na toleranci, geometrické složitosti a objemu výroby stalo ohýbání CNC praktickým výchozím bodem spíše než specializovanou možností.
- Automobilová výroba, kde komponenty výfuku a podvozku vyžadují přesnou, opakovatelnou geometrii
- Výroba nábytku, kde stálé rozměry trubkového rámu ovlivňují jak lícování, tak konečný vzhled
- Výroba HVAC, kde potrubí a potrubí musí přesně lícovat s pevnými dispozicemi budovy
- Architektonická výroba a výroba zábradlí, kde viditelné zakřivené komponenty vyžadují čistý a konzistentní povrch
Výrobci v těchto odvětvích, kteří hodnotí nová zařízení, často zjišťují, že přijetí systémů, jako je např CNC ohýbání stroje se stávají nezbytnými jednoduše proto, aby udržely krok s tolerancí a objemovými očekáváními stanovenými jejich zákazníky a průmyslovými standardy, spíše než aby byly čistě volitelným vylepšením efektivity.
Shrnutí
CNC ohýbání se stalo nezbytným, protože moderní výroba neustále vyžaduje přísnější tolerance, složitější geometrie ohybů a vyšší objemy výroby, než jaké mohou spolehlivě podporovat metody ručního ohýbání. Od snížení kumulativní úhlové chyby u dílů s více ohyby až po umožnění rychlejší výměny a kvalitnější dokumentaci, praktické výhody CNC ohýbání řeší skutečné výrobní tlaky, kterým se mnoho výrobců již nemůže vyhnout, pokud chtějí zůstat konkurenceschopní z hlediska přesnosti, rychlosti a konzistence.
Věnujte pozornost našim nejnovějším zprávám.
Vybrané produkty
Kompletní řada řešení pro zpracování trubek
Přesné ohýbání trubek
 Připraveno k přizpůsobení
Vaše výrobky z ohýbaných trubek?

Připraveno k přizpůsobení Vaše výrobky z ohýbaných trubek?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
autorská práva © 2025 by Gipfel Precision Machinery Co.,Ltd Všechna práva vyhrazena. Výrobce přesných trubkových strojů | Řešení pro tvarování, řezání a tvarování trubek
